 Medizinische Formen
 Verpackungsformen
 Formen für die Körperpflege
 Elektronische Formen
 Automobilformen
 Formen für Haushaltsgeräte
 Spezialformen
 Konstruktion & Entwicklung
 Produktion & Fertigung
 Globale Präsenz
 Geschäftsbereich
 Komponentenlösungen
 Produktmontage
 Qualitätsmanagement
 Herstellung von Medizinprodukten
Zweifarbige Spritzgussform für Automobilteile


Doppelspritzgussverfahren für Autostartschalter
MERKMALE
- Doppelspritzgussverfahren für Autostartschalter
Zweifarben-Spritzgießverfahren:Beim Zweifarben-Spritzgießverfahren werden zwei verschiedene Kunststofffarben verwendet. Die beiden Farben werden abwechselnd mit einer Spritzgießmaschine in die Form eingespritzt, wodurch der Zweifarbeneffekt entsteht.Die wichtigsten Schritte des Zweifarben-Spritzgießverfahrens umfassen:Kunststoffgranulat vorbereiten: Bereiten Sie Kunststoffgranulat in zwei verschiedenen Farben separat vor.Konstruktionsform: Entwerfen Sie gemäß den Konstruktionsanforderungen des Produkts eine Form, die für das Zweifarben-Spritzgießen geeignet ist und zwei Spritzgießkammern sowie einen Drehteller oder Rotationsmechanismus umfasst.Spritzgießen: Zwei Kunststoffpartikel unterschiedlicher Farben werden in die beiden Trichter der Spritzgießmaschine gefüllt. Anschließend wird der Kunststoff von der Maschine geschmolzen und in die Form eingespritzt. Während des Spritzgießprozesses werden die beiden Farben abwechselnd eingespritzt, um einen Zweifarbeneffekt zu erzielen.Abkühlung und Verfestigung: Nach Abschluss des Kunststoffspritzgusses kühlt die Form über einen gewissen Zeitraum weiter ab und verfestigt sich.Entnahme des Produkts: Zum Schluss öffnen Sie die Form und entnehmen den geformten zweifarbigen Autostartknopf.
-
Schimmelbeschreibung
Produktmaterialien:
ABS/PC
Weichgummi: TPR
Formmaterial:
S136ESR
Anzahl der Hohlräume:
2+2
Klebstoffzuführungsmethode:
Schnellläufer
Kühlmethode:
Wasserkühlung
Formgebungszyklus
16,5 Sekunden
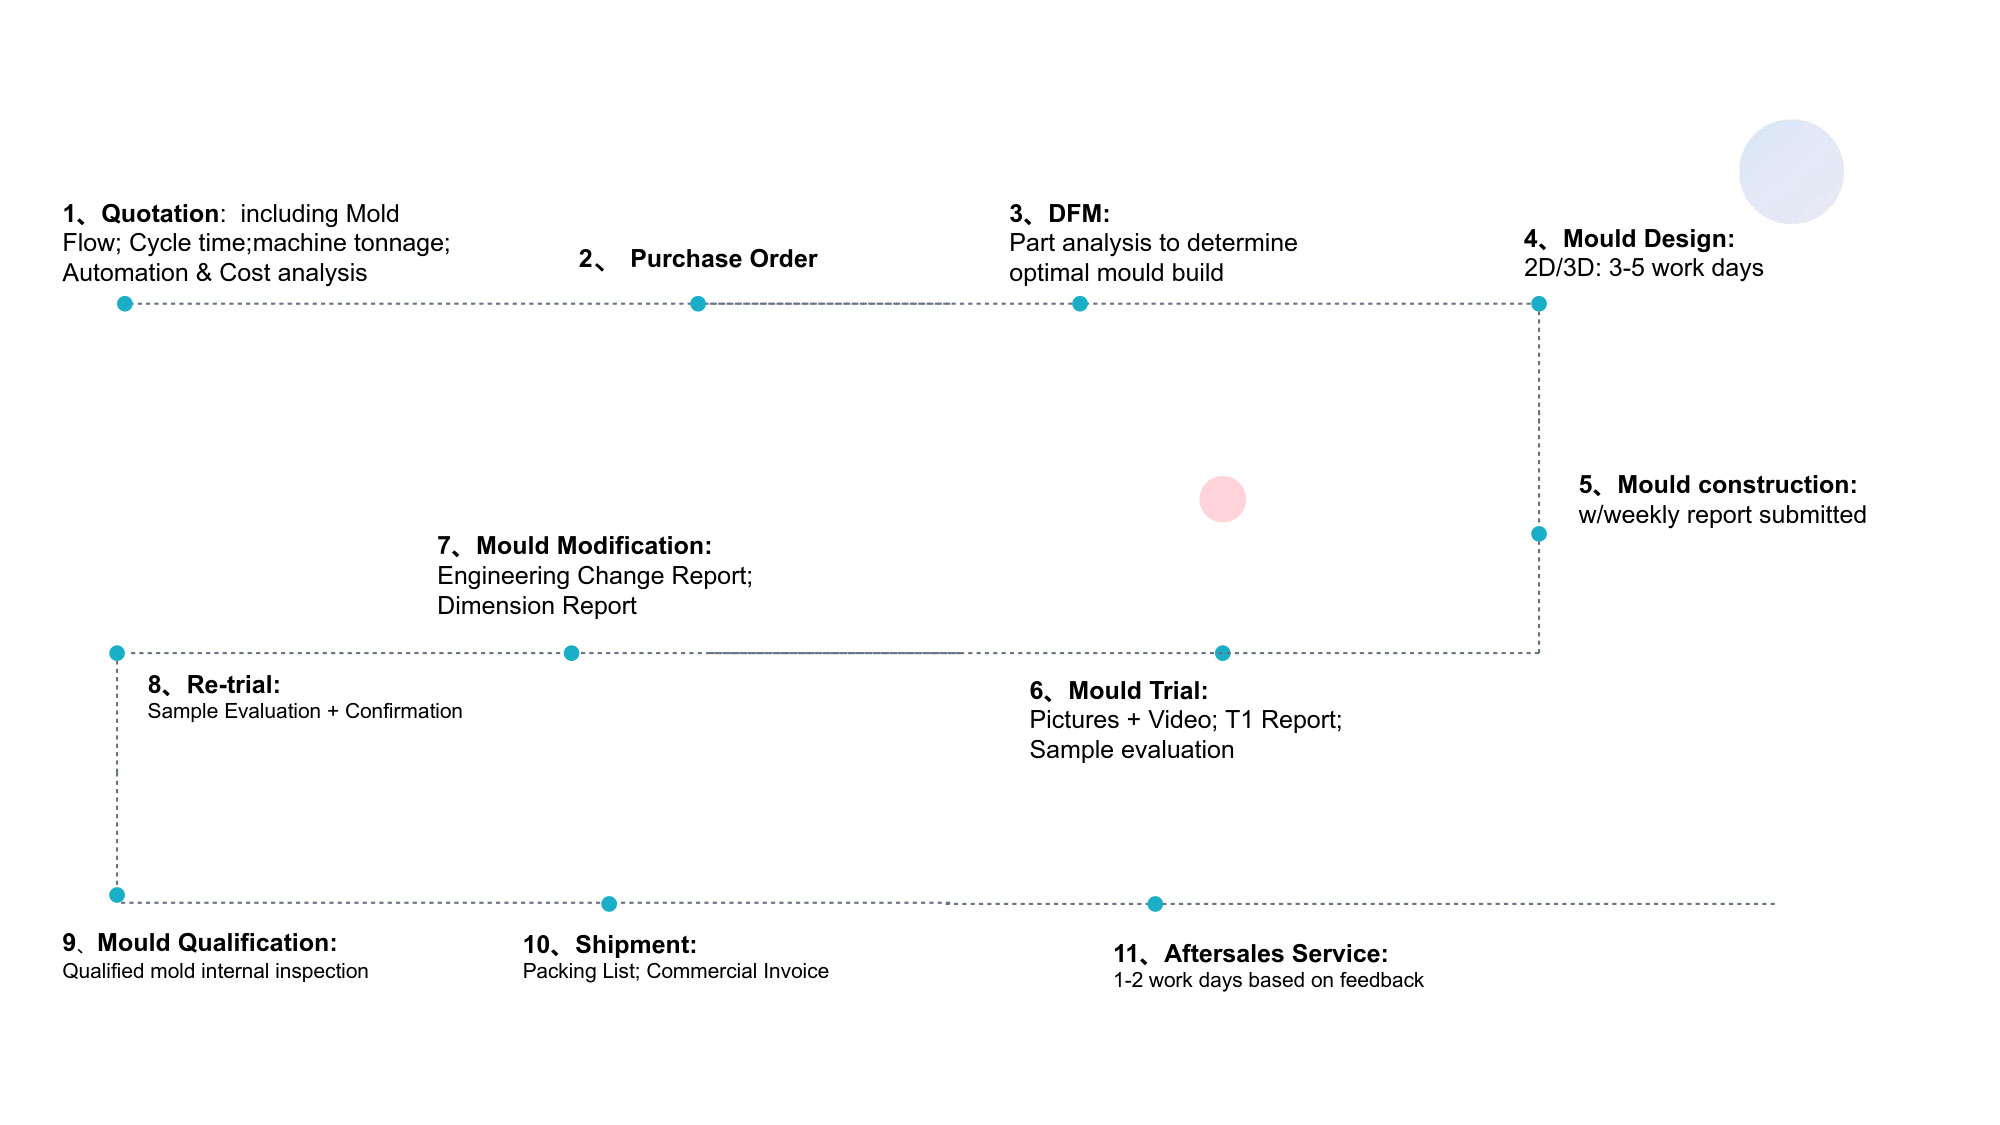
- Doppelspritzform für Autostartschalter: Formflussanalyse und FormkonstruktionFür die Formfüllanalyse der Zweifarbenform des Autostartschalters (Knopf) und die Konstruktion der Form für den Ein-Knopf-Start- und Stoppknopf:Formfüllanalyse:a. Sammeln Sie relevante Informationen über den Startschalter (Knopf) des Autos, einschließlich Größe, Form, Material usw.b. Verwenden Sie eine Formfüllanalyse-Software, um das CAD-Modell des Startschalters (Knopfes) des Automobils zu importieren und die Spritzgießprozessparameter wie Einspritzgeschwindigkeit, Temperatur, Druck usw. festzulegen.c. Führen Sie eine Formfüllanalyse durch, um den Schmelzfluss, die Füllung, die Kühlung und andere Prozesse während des Spritzgießprozesses zu simulieren, um die Füllleistung des Startschalters (Knopfes), Blasen, unvollständige Füllungen und andere Defekte zu bewerten und die Spritzgießprozessparameter zu optimieren.Formdesign für einen Ein-Knopf-Start-Stopp-Knopf:a. Bestimmen Sie anhand der Ergebnisse der Formfüllanalyse die Struktur und Größe der Ein-Knopf-Start-Stopp-Tastenform. Entwerfen Sie unter Berücksichtigung der Form und der Anforderungen des Knopfes eine geeignete Formstruktur, einschließlich Formhohlraum, Formkern, Entformungssystem, Kühlsystem usw.b. Ermitteln Sie den Prozessablauf des Zweifarben-Spritzgießens, einschließlich der Einspritzreihenfolge, der Farbumschaltmethode usw.c. Detaillierte Konstruktion der Form, einschließlich der Bearbeitungstechnologie der Formteile, der Montagemethode, der Konstruktion des Entformungsmechanismus usw.d. Verwenden Sie CAD-Software für die Werkzeugkonstruktion und erstellen Sie dreidimensionale Modelle und technische Zeichnungen des Werkzeugs.Während des Formfüllanalyse- und Ein-Knopf-Start-Stopp-Formkonstruktionsprozesses sind folgende Punkte zu beachten:Sicherstellung der Füllleistung der Knöpfe: Durch eine Formfüllanalyse werden die Prozessparameter des Spritzgießverfahrens optimiert, um eine gute Füllleistung der Knöpfe zu gewährleisten und Defekte zu vermeiden.Auslegung des Kühlsystems: Das Kühlsystem muss so ausgelegt sein, dass eine gute Kühlwirkung während des Spritzgießprozesses gewährleistet und die Produktionseffizienz sowie die Produktqualität verbessert werden.Konstruktion des Entformungssystems: Entsprechend der Form und den Anforderungen des Knopfes ist ein geeignetes Entformungssystem zu entwerfen, um ein reibungsloses Entformen des Knopfes zu gewährleisten und Beschädigungen und Verformungen zu vermeiden.Spritzgießsequenz und Farbumschaltung: Festlegung des Prozessablaufs beim Zweifarben-Spritzgießen, einschließlich der Spritzgießsequenz und der Farbumschaltungsmethode, um die Wirkung und Qualität des Zweifarben-Spritzgießens zu gewährleisten.Für die Formfüllanalyse der Zweifarbenform für den Startknopf eines Autos und die Konstruktion der Form für den Ein-Knopf-Start-Stopp-Knopf ist es notwendig, eine Formfüllanalyse durchzuführen, die Spritzgießprozessparameter zu optimieren, die geeignete Formstruktur und -größe zu entwerfen und den Prozessablauf des Zweifarben-Spritzgießens festzulegen. Anschließend erfolgt die detaillierte Konstruktion der Form. Durch eine durchdachte Konstruktion und Steuerung lassen sich hochwertige, im Zweifarben-Spritzgussverfahren hergestellte Startknöpfe für Automobile gewinnen.
- Doppelspritzgussform für Autostartschalter: Der Formenherstellungsprozess und die Produktmaterialauswahl
Spritzgussmaterial: Wählen Sie das geeignete Spritzgussmaterial entsprechend den Anforderungen des Kunststoffprodukts und der Anwendungsumgebung. Gängige Kunststoffe sind beispielsweise ABS, PP, PC, ABS/PC, PBT, PMMA, SAN, PA, PA66, PA6, POM, PET, PE, PVT, TPE, TPR, Silikon, PEEK, PEI, PS, PES, PI, PPSU, PETG, PCTG, PFA, NBR, PTFE, PAEK, PAA und PEAA. Wählen Sie entsprechend den Produkteigenschaften und -anforderungen Materialien mit geeigneter Härte, Verschleißfestigkeit, Chemikalienbeständigkeit und weiteren Eigenschaften.Für die Verarbeitung von zweifarbigen Formen für Startschalter (Knöpfe) von Kraftfahrzeugen und die Applikation von zweifarbigem, ABS/PC-beschichtetem Weichgummi (TPR):a. Wählen Sie entsprechend den Konstruktionsanforderungen der Zweifarbenform die geeignete Bearbeitungstechnologie und -ausrüstung aus, z. B. CNC-Bearbeitungszentrum, EDM-Maschine usw.b. Bearbeitung von Formteilen, einschließlich Formhohlraum, Formkern, Entformungssystem, Kühlsystem usw. Sicherstellen, dass die Bearbeitungsgenauigkeit und die Abmessungen den Anforderungen entsprechen.c. Die Formteile so zusammenbauen, dass eine genaue Passform und Justierung der Teile gewährleistet ist und die Stabilität und Zuverlässigkeit der Form sichergestellt wird.Anwendung von zweifarbig kunststoffbeschichtetem ABS/PC-weichbeschichtetem TPR:a. Das zweifarbig kunststoffbeschichtete ABS/PC-weichbeschichtete TPR-Material vereint die Festigkeit und Steifigkeit des ABS/PC-Kunststoffs mit der Flexibilität und Verschleißfestigkeit des TPR-Elastomers und eignet sich für die Anwendung bei Startschaltern (Knöpfen) von Kraftfahrzeugen.b. Das zweifarbig kunststoffbeschichtete ABS/PC-weichbeschichtete TPR-Material weist eine gute Chemikalienbeständigkeit und Hitzebeständigkeit auf und ist beständig gegen die Erosion durch einige chemische Substanzen sowie für den Einsatz in Umgebungen mit hohen Temperaturen geeignet.c. Das zweifarbig kunststoffbeschichtete ABS/PC-weichbeschichtete TPR-Material hat eine gute Oberflächenstruktur und Haptik und bietet ein gutes Gefühl und Komfort.Bei der Formbearbeitungstechnologie und dem Applikationsprozess der zweifarbigen ABS/PC-Weichgummi-TPR-Beschichtung sind folgende Punkte zu beachten:Bearbeitungsgenauigkeit und Maßkontrolle: Sicherstellen, dass die Bearbeitungsgenauigkeit und die Größe der Formteile den Anforderungen entsprechen, um die Qualität und Stabilität des Spritzgusses zu gewährleisten.Oberflächenbehandlung: Entsprechend den Anforderungen an den Startschalter (Knopf) des Fahrzeugs werden geeignete Oberflächenbehandlungen wie Schleifen, Polieren usw. durchgeführt, um die Oberflächenqualität und Glätte des Knopfes zu verbessern.Wärmebehandlung der Werkstoffe: Je nach den Anforderungen an den Formwerkstoff wird eine geeignete Wärmebehandlung, wie z. B. Abschrecken, Anlassen usw., durchgeführt, um die Härte und Verschleißfestigkeit des Materials zu verbessern.Wartung und Instandhaltung der Form: Die Form muss regelmäßig gewartet und instand gehalten werden, einschließlich Reinigung, Schmierung, Reparatur usw., um die Lebensdauer der Form zu verlängern und die Stabilität der Produktion zu gewährleisten.Auswahl des Formmaterials:Bei der Auswahl der Formmaterialien sollten Form, Größe und Anforderungen des Kunststoffprodukts sowie die Lebensdauer und das Produktionsvolumen der Form berücksichtigt werden. Gängige Formmaterialien sind Werkzeugstahl, Edelstahl, 738, 2738H, 718, 718H, NAK80, 2083, 2316, 2344, 2083H, 2316H, S136, S136H, S136-D, HPM38, M300, S-STAR, M333, S196 usw., die sich durch hohe Härte und Verschleißfestigkeit auszeichnen.Für die Herstellung zweifarbiger Formen für Startschalter (Taster) von Kraftfahrzeugen und die Anwendung von zweifarbigem, ABS/PC-beschichtetem Weichgummi (TPR) ist die Auswahl geeigneter Verarbeitungstechnologien und -anlagen erforderlich, um Verarbeitungsgenauigkeit und Maßhaltigkeit zu gewährleisten. Für die Anwendung von zweifarbig verkapseltem ABS/PC-Weichgummi (TPR) wird, entsprechend den Designanforderungen und der Einsatzumgebung des Startschalters (Tasters), ein zweifarbig verkapseltes ABS/PC-Gehäuse mit guten mechanischen Eigenschaften, Verschleißfestigkeit und Chemikalienbeständigkeit ausgewählt. Durch eine geeignete Verarbeitungstechnologie und Materialauswahl lassen sich hochwertige, zweifarbig spritzgegossene Startschalter (Taster) für Kraftfahrzeuge realisieren.
- Serienfertigung und Qualitätskontrolle von Doppelspritzgussformen für AutostartschalterAutostartschalter (Knopf) Zweifarben-Spritzguss-Serienfertigung und MaterialauswahlDer Startknopf eines Autos ist eine wichtige Funktionskomponente. Seine Qualität und Leistungsfähigkeit beeinflussen maßgeblich die Sicherheit und den Bedienkomfort. Bei der Serienfertigung von Startknöpfen im Zweifarben-Spritzgussverfahren müssen folgende Aspekte berücksichtigt werden: Prozessoptimierung, Werkzeugkonstruktion, Materialauswahl, Produktionseffizienz, Kostenkontrolle und Qualitätssicherung.Zunächst ist die Prozessoptimierung der Schlüssel zur Qualitätssicherung beim Spritzgießen von Startschaltern (Knöpfen) für Automobile. Durch Formfüllanalyse und Überprüfung in der Praxis werden die Spritzgießprozessparameter, darunter Einspritzgeschwindigkeit, Temperatur und Druck, optimiert, um die Füllleistung und die gleichbleibende Qualität der Knöpfe zu gewährleisten. Gleichzeitig muss das Kühlsystem optimal ausgelegt sein, um eine gute Kühlung während des Spritzgießprozesses sicherzustellen und so die Produktionseffizienz und Produktqualität zu steigern.Zweitens ist die Werkzeugkonstruktion der Schlüssel zur Realisierung des Zweifarben-Spritzgießens. Basierend auf den Ergebnissen der Werkzeugflussanalyse werden Struktur und Größe des Zweifarbenwerkzeugs bestimmt. Unter Berücksichtigung der Form und der Anforderungen des Knopfes wird eine geeignete Werkzeugstruktur entworfen, einschließlich Werkzeugkavität, Werkzeugkern, Entformungssystem, Kühlsystem usw. Der Prozessablauf des Zweifarben-Spritzgießens, einschließlich der Einspritzreihenfolge und des Farbumschaltverfahrens, wird festgelegt, um die Wirkung und Qualität des Zweifarben-Spritzgießens zu gewährleisten.Die Materialauswahl ist ein weiterer wichtiger Aspekt. Für das Zweifarben-Spritzgießen von Startschaltern (Knöpfen) in Automobilen wird üblicherweise ABS/PC-verkapseltes TPR verwendet. Dieses Material vereint die Festigkeit und Steifigkeit von ABS/PC-Kunststoff mit der Flexibilität und Verschleißfestigkeit von TPR-Elastomer und bietet dadurch hohe Festigkeit, Steifigkeit und Schlagfestigkeit. Darüber hinaus weist das ABS/PC-verkapselte TPR-Material eine gute Chemikalien- und Hitzebeständigkeit auf und ist beständig gegen die Korrosion durch einige chemische Substanzen sowie für den Einsatz in Umgebungen mit hohen Temperaturen geeignet. Gleichzeitig bietet es eine angenehme Oberflächenstruktur und Haptik für ein komfortables Bediengefühl.Bei der Serienfertigung von zweifarbigen Startschaltern (Knöpfen) für Automobile im Spritzgussverfahren ist auf Produktionseffizienz und Kostenkontrolle zu achten. Durch die Automatisierung der Produktion mit automatisierten Spritzgießmaschinen und Robotersystemen werden Produktionsprozesse optimiert, die Effizienz gesteigert und die Lohnkosten gesenkt. Gleichzeitig werden Produktionspläne und -abläufe rational gestaltet, Produktionsprozesse optimiert, Produktionsstillstände minimiert und die Produktionseffizienz weiter gesteigert. Im Hinblick auf die Materialkostenkontrolle ist die Auswahl geeigneter Spritzgussmaterialien sowie eine bedarfsgerechte Beschaffung und Lagerhaltung unerlässlich.Abschließend ist die Qualitätssicherung ein wichtiger Bestandteil der Qualitätssicherung bei der Herstellung von Startschaltern (Knöpfen) für Automobile im Spritzgussverfahren. Ein umfassendes Qualitätskontrollsystem, das Qualitätsprüfung, Prozesskontrolle und die Bearbeitung fehlerhafter Produkte umfasst, gewährleistet, dass die Produkte den Qualitätsstandards entsprechen. Die spritzgegossenen Knöpfe werden hinsichtlich Aussehen, Maßgenauigkeit, Farbkonsistenz usw. geprüft und getestet, um Produktqualität und -konsistenz sicherzustellen. Der Produktionsprozess wird regelmäßig evaluiert und analysiert, um Verbesserungspotenziale zu identifizieren, Produktionsprozesse zu optimieren und so die Produktqualität und Produktionseffizienz zu steigern.Zusammenfassend lässt sich sagen, dass die Massenproduktion und Materialauswahl beim Zweifarben-Spritzgießen von Startschaltern (Knöpfen) für Automobile Prozessoptimierung, Werkzeugkonstruktion, Materialauswahl, Produktionseffizienz, Kostenkontrolle und Qualitätssicherung berücksichtigen müssen. Durch eine sinnvolle Prozess- und Werkzeugkonstruktion, die Auswahl geeigneter Materialien, die Optimierung der Produktionseffizienz und Kostenkontrolle, die Etablierung eines Qualitätskontrollsystems und kontinuierliche Verbesserung kann eine qualitativ hochwertige und effiziente Massenproduktion von Startschaltern (Knöpfen) für Automobile erreicht werden.